


İlk 1000 saat içinde arızalanan bir sabit bilyalı rulman nadiren bir rulman problemidir. Genellikle uyum problemidir. Dış bileziğe vurarak 6205'i bir şaftın üzerine sürdüğünüzde, montaj kuvveti bilyaların içinden yuvarlanma yollarına doğru ilerleyerek, gresin değiştirilmesinden çok önce gürültü olarak ortaya çıkan parlak izler bırakıyor.
Peki montaj kitinde neler var? Rulman montaj aletleri dört çalışma ailesine ayrılır: kuvvet aletleri (arbor presleri, hidrolik presler, bağlantı boruları ve manşonlar), ısıtma aletleri (indüksiyonlu ısıtıcılar, yağ banyoları ve fırınlar), tahrik ve darbeli aletler (keskin çekiçler, darbe halkaları ve hidrolik somunlar) ve sökme aletleri (iki çeneli ve üç çeneli çektirmeler, kör çektirmeler ve kayar çekiçler). Bir kadranlı gösterge, bir sentil ve bir kontak termometresi ekleyerek neredeyse tüm standart rulmanları doğru şekilde monte edebilir ve doğrulayabilirsiniz.
Bunları birbirine bağlayan kural kısadır: Yalnızca sıkı geçmeyi taşıyan bileziğe kuvvet uygulayın, yatak sıcaklığı sınırının altında kalın ve sonucu hissetmek yerine ölçümle onaylayın.
Rulman Montaj Aleti Olarak Neler Önemlidir?
Rulman montaj aleti, rulmanı doğru kuvvet yolu, sıcaklık ve hizalamayla yerleştiren herhangi bir cihazdır. Delik için doğru adaptörün önünüzde olması koşuluyla, mevcut atölye baskınız zaten uygun durumdadır.
| Takım ailesi | En uygunu | Tipik delik aralığı | Arızayı önler |
|---|---|---|---|
| Çardak presi ve montaj borusu | Soğuk montaj, hafif ila orta uyum | 10 ila 80 mm | Çekiç darbelerinin neden olduğu brinelling |
| Hidrolik pres ve montaj manşonu | Soğuk montaj, daha ağır girişim | 30 ila 150 mm | Eğik, yanlış hizalanmış oturma |
| İndüksiyon ısıtıcı | Sıcak montaj, orta ve büyük rulmanlar | 50 ila 500 mm | Aşırı kuvvet ve hasarlı koltuklar |
| Yağ banyosu veya fırın | Sıcak montaj, düşük hacim, basit parçalar | Herhangi biri | Düzensiz, kontrolsüz ısıtma |
| Yağ enjeksiyonlu hidrolik somun | Konik ve ağır sıkı geçmeli uyumlar | 100 mm ve üzeri | Konik koltuklarda sürtünme |
| İki çeneli veya üç çeneli çektirme | Dış halkaların muhafazalardan sökülmesi | 10 ila 100 mm | Konut koltuğunun puanlanması |
| Kör çektirme veya kayar çekiç | Kör veya omuzlu muhafazalardaki rulmanlar | 10 ila 50 mm | İç halkanın topların içinden çekilmesi |
Tablodaki mesaj, adaptörün makineden daha önemli olduğudur. Doğru boyutta bir bağlantı borusuna sahip mütevazı bir ağaç dikme presi, uzun bir boruyla kullanılan büyük bir hidrolik presten daha iyi performans gösterir.
Soğuk Montaj: Presler, Boruların ve Manşonların Takılması
Yaklaşık 80 mm'ye kadar olan delikler ve sıradan geçmeli geçmeler için, doğru bağlantı borusuna sahip bir pres en hızlı ve en güvenli yöntemdir ve ısıtma ekipmanından çok daha az maliyetlidir.
Basının yardım mı yoksa zarar mı vereceğine iki ayrıntı karar veriyor. Kuvvet, gerçekte sıkı olan halkanın içinden geçmelidir: iç halkaya sıkı geçme ile tüp, iç halka yüzüne baskı yapar; mahfaza uyumu ile dış halkaya baskı yapar. Borunun yüzü aynı zamanda düz, paralel ve kafese, muhafazaya veya contaya dokunmadan halka omzunu kaplayacak kadar geniş olmalıdır.
Boyutlandırma, atölyelerin işin kolayına kaçtığı yerdir. Çok dar bir boru, gerilimi halkanın küçük bir bandı üzerinde yoğunlaştırır ve yatağın eğilmesine neden olabilir; çok geniş olan kafese baskı yapar. Sınır boyutlarını kontrol edin teknik veriler Bir boru setini işlemeden önce tam seriyi görmek için sayfaya bakın.
Düz çekiç bir montaj aleti değildir. Hafif geçmeli küçük rulmanlar için uygun bağlantı manşonuna sahip bir tam vuruşlu çekiç kabul edilebilir ve genellikle sahadaki tek seçenektir, ancak darbenin yine de sıkı halkanın üzerine dik olarak inmesi gerekir.
Bu, çoğu 60 serisi ve 62 serisi rulmanların çalışma ortamıdır: iyi yapılmış bir boru setinin rutin montaj işlerinin çoğunu kapsadığı j5 ila k5 mil bağlantılarıyla genel endüstriyel görev.
 OEM Sabit Bilyalı Rulman 60 Serisi Rutin endüstriyel montaj için GCr15 halkalı, çoklu keçeli, doğruluk dereceli ve yük/hız verilerine sahip 60 serisi sabit bilyalı rulmanların kategori listesi. Ürünü Görüntüle →
Sıcak Montaj: İndüksiyon Isıtıcıları ve Sıcaklık Sınırları
Soğuk montajın aşırı güç gerektirdiği durumlarda ısı doğru araçtır; bu, pratikte kabaca 0,05 mm'lik müdahalenin ötesine geçme veya 100 mm'nin üzerindeki delikler anlamına gelir.
Aritmetik basittir. Rulman çeliği santigrat derece başına çapının yaklaşık yüzde 0,00115'i kadar genişler, bu nedenle 100 mm'lik bir delikte 0,05 mm'lik girişim kabaca 45 derece C'lik bir artışa artı 20 ila 30 derece C'lik bir çalışma marjına ihtiyaç duyar. Hedef genellikle güvenli aralığın içinde, 70 ila 90 derece C civarına iner.
Bu aralığın sınırları vardır. Standart rulmanlar 120 derece C'yi aşmamalı ve sızdırmaz veya önceden greslenmiş rulmanlar, gresin ve conta elastomerinin hayatta kalması için 80 derece C'de veya altında kalmalıdır. İndüksiyonlu ısıtıcılar hedefe hızlı ve eşit bir şekilde ulaşır ve çoğu ünite ayarlanan sıcaklığı korur. Bir fırın veya yağ banyosu düşük hacimleri işler ancak yavaş ısınır ve bir yağ banyosu, rulman hizmete girmeden önce çıkarılması gereken kalıntı bırakır.
Asla açık alev, sıcak plaka veya ısı tabancası kullanmayın. Yerel aşırı ısınma yuvarlanma yolunun durumunu değiştirir ve hasar montaj anında görünmez.
Sökme Aletleri: Çektirmeler, Kör Çektirmeler ve Hidrolik Somunlar
Sökme işlemi aynı mantığı tersten takip eder: sıkı geçmeyi taşıyan halkayı kavrayın ve çekin, asla dönen elemanların içinden çekmeyin.
Şaftın takılması için, iki çeneli veya üç çeneli çektirmeye sahip iç bileziğin arkasında bir rulman ayırıcı veya ayrık plaka kullanın. Muhafazaya uyum sağlamak için çektirme dış halkaya etki eder. Kör veya omuzlu yataklarda, kör bir çektirme veya genişleyen pensli kayar çekiç dış bileziğe ulaşan tek araçtır; yatak hareket etmiyorsa, daha sert vurmak yerine muhafazayı orta derecede ısıtın.
Büyük konik koltuklar ve ağır uyumlar farklı bir iştir. Hidrolik somunlar ve yağ enjeksiyonu burada standarttır çünkü darbe olmadan kontrollü eksenel kuvvet uygularlar ve basınç kaydedilebilir. Çıkarma sırasında bilyelerinden çekilen bir rulman, hurda olarak değerlendirilmelidir.
Takımı Bağlantı ve Delik Boyutuyla Eşleştirme
Alet seçimi alışkanlıktan ziyade boyut ve uyum dikkate alınarak yapılır. Aşağıdaki tablo normal endüstriyel hizmetlerde kullanılan sabit bilyalı rulmanlar için makul bir başlangıç noktasıdır.
| Görev ve uyum | Montaj yöntemi | Kaldırma yöntemi | Doğrulama |
|---|---|---|---|
| 50 mm'ye kadar delik, j5 - k5 | Montaj borulu çardak presi | Ayırma plakası artı çektirme | El döndürme, kadran göstergesi |
| 50 - 100 mm delik, k5 - m5 | Hidrolik pres veya indüksiyon ısıtıcı | Sıkı halkaya etki eden çektirme | Radyal salgı kontrolü |
| 100 mm ve üzeri, m5 to n6 | İndüksiyon ısıtıcı at 70 to 90 degrees C | Hidrolik çektirme veya yağ enjeksiyonu | Soğuduktan sonra açıklık kontrolü |
| Sızdırmaz veya önceden yağlanmış rulmanlar | İndüksiyon ısıtıcı at or below 80 degrees C | Çektirme, 80 derece C'nin üzerinde ısıtma yok | Elle düzgün dönüş |
| İnce kesitli veya minyatür seriler | Hafif çardak presi, yavaş ve kare | Kör çektirme veya genişleyen pens | Sertliği hissedin ve oynayın |
Bir katalog sayfası yerine bir çizime dayanak yapıldığında, montaj yöntemi çizimi takip eder: uyum, koltuk sertliği ve izin verilen sıcaklığın tümü spesifikasyondan gelir ve aletlerin bunlara uyması gerekir.
OEM Standart Olmayan Seri Sabit Bilyalı Rulmanlar Özel ekipmanlar için çeşitli boyutlara, sıra tiplerine, contalara ve minyatür flanş seçeneklerine sahip, çizimlere veya numunelere göre yapılmış özel sabit bilyalı rulmanlar. Ürünü Görüntüle → Rulman Ömrünü Kısaltan Beş Montaj Hatası
Çoğu montaj hasarı, küçük bir dizi yinelenen kısayoldan kaynaklanmaktadır.
- Yanlış yüzüğü kullanmak. Bilyalardan geçen kuvvet, yumuşak yüzlü bir çekiçle bile saniyeler içinde yuvarlanma yollarını kaplar.
- Kontrolsüz ısıtma. Bir torç veya sıcak plaka, düzensiz sıcaklıklar ve yuvarlanma yolu sertliğini değiştiren yerel aşırı ısınma yaratır.
- Eski rulmanın sürücü olarak kullanılması. Yanlış yüzeye temas ediyor, yükü bilyalar üzerinden aktarıyor ve çoğu zaman yuvada sıkışıyor.
- Hizalama kontrolünün atlanması. Hafifçe eğimli olarak bastırılan bir rulman, yuvarlanma yolunun bir tarafını yükler ve erken arızalanır.
- Kalan açıklığın göz ardı edilmesi. Soğuduktan sonra kadranlı göstergeyle tekrar kontrol edin; sert bir şekilde dönen bir yatak zaten önceden yüklenmiştir.
Rulmanın Kendisi İhtiyacınız Olan Takımı Nasıl Değiştirir?
Rulman tasarımı, şaft kadar alet takımını da şekillendirir. 67, 68 ve 69 serisi gibi ince kesitli rulmanlar, 60 veya 62 serisine göre daha hızlı ısınır ve daha kolay deforme olur, bu nedenle kontrollü indüksiyonlu ısıtma, ısıtma gücünden daha önemlidir ve bir pres genellikle darbeli bir aletten daha güvenlidir.
Otomasyon ekipmanındaki flanş serisi rulmanlar, bir mahfaza özelliğinin yöntemi nasıl değiştirdiğini gösterir: flanş işlenmiş bir girintiye yerleşir, böylece düz plakalı bir pres eksenel konumu herhangi bir çekiçle yapılan işten çok daha iyi tutar.
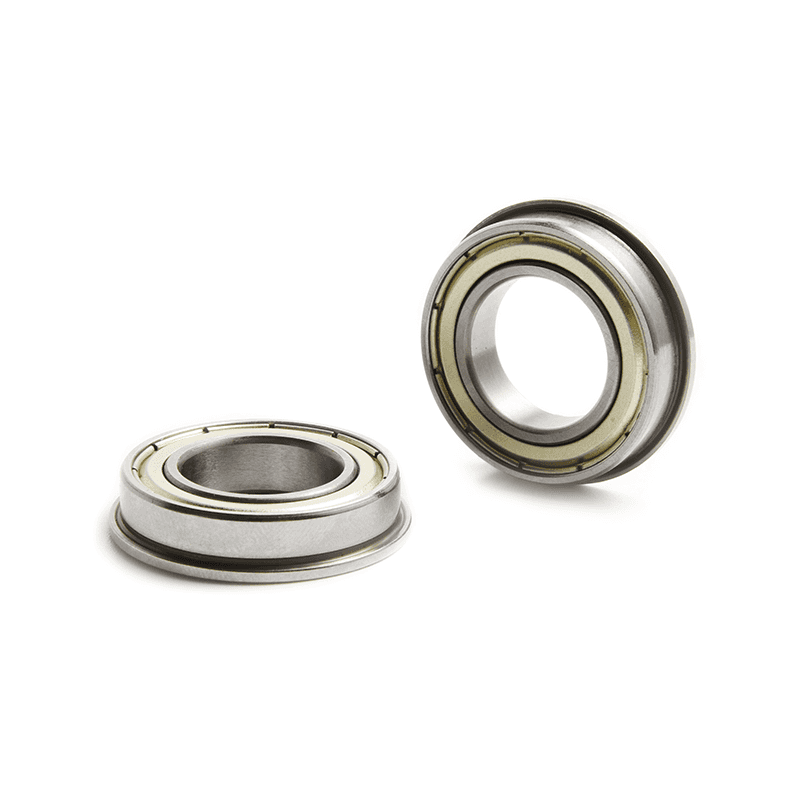
OEM Flanş Serisi Sabit Bilyalı Rulmanlar İşlenmiş girintilere yerleştirmek için küçük delikli, korumalı ve açık çeşitleri, GCr15 halkaları ve çoklu boşluk dereceleri bulunan flanşlı sabit bilyalı rulmanlar. Ürünü Görüntüle → Minyatür MR serisi rulmanlar neredeyse hiç montaj kuvvetine tolerans göstermez ve hafif, iyi hizalanmış bir ağaç dikme presine aittir. Büyük rulmanlar, aletin çok küçük olması nedeniyle nadiren arızalanır; alet yanlış yüzüğe uygulandığı için başarısız olurlar.
SSS: Uygulamada Rulman Montaj Aletleri
Çekiçle rulman monte edebilir miyim?
Sadece hafif bir uyum için uygun bir darbe halkası veya bağlantı manşonu ile. Bir segmana doğrudan çekiç darbesi ve bilyaların içinden geçen herhangi bir darbe, daha sonra iyi görünse bile rulmana zarar verecektir.
İndüksiyonlu ısıtıcıya ihtiyacım var mı yoksa fırın yeterli mi?
Bir fırın düşük hacimleri ve basit uyumları idare eder, ancak yavaş ve dengesiz bir şekilde ısınır. Tekrarlanan üretim çalışmaları için, sıcaklık ayar noktasına sahip bir endüksiyonlu ısıtıcı tutarlı sonuçlar verir ve gresi ve contaları korur.
Bir yatak için ne kadar sıcak çok sıcaktır?
Standart rulmanlar için 120 derece C'de veya sızdırmaz veya önceden greslenmiş tipler için 80 derece C'de veya altında kalın. Dokunmak yerine temaslı termometreyle onaylayın.
En az önemsenen montaj aracı nedir?
Sıkı halkaya göre boyutlandırılmış bir bağlantı borusu ve ardından bir kadranlı gösterge. Birlikte, herhangi bir pres yükseltmesinden daha fazla rulman arızasını önlerler.
Montaj ölçülebilir bir süreçtir, kuvvet ve his meselesi değildir. Aleti halkayla eşleştirin, sıcaklık sınırlarına uyun ve makineyi çalıştırmadan önce sonucu doğrulayın. Yöntemin tamamı budur ve herhangi bir atölyede bulunabilecek en ucuz güvenilirlik çalışmasıdır.
İlk seferde doğru şekilde oturan bir rulman, tahmine dayalı olarak basılan üç rulmandan daha uzun süre dayanacaktır.





Bize Ulaşın